前言
做工业自动化的朋友应该都有同感——这几年EtherCAT总线越来越普及,新设备、新PLC基本都支持,速度快、同步性好,确实好用。但问题也随之而来:产线上那些还在稳定运行的“老伙计”——温湿度传感器、压力变送器、变频器、智能仪表,绝大多数都只支持Modbus RTU串口通信。一个走EtherCAT,一个走Modbus RTU,两个“语言不通”,数据就是过不来。
换设备吧,成本太高;不改吧,数据孤岛摆在那,智能化改造根本推不动。这个矛盾,我相信不少搞设备维护、做产线改造的朋友都遇到过。
一、问题到底出在哪
我打个比方你就明白了。EtherCAT好比高铁,速度快、准点率高;Modbus RTU好比普通货运火车,速度慢但运量大、覆盖面广。你要把货运火车上的货物搬到高铁上,中间得有个“转运站”——这个转运站,就是我们今天要聊的协议转换网关。
没有这个“转运站”的时候,现场是什么样?我见过不少工厂,传感器数据靠人工抄表,一天抄两次,温湿度超标了都不知道;有的虽然接了串口服务器,但数据延迟大,PLC那边都执行完下一道工序了,这边数据才传过来,根本没法做联动控制。更别提那些需要多路RS485同时采集的场景——一条产线上可能同时有温度、压力、流量、电量好几路设备,每一路都得单独处理,想想都头大。
二、整体解决思路
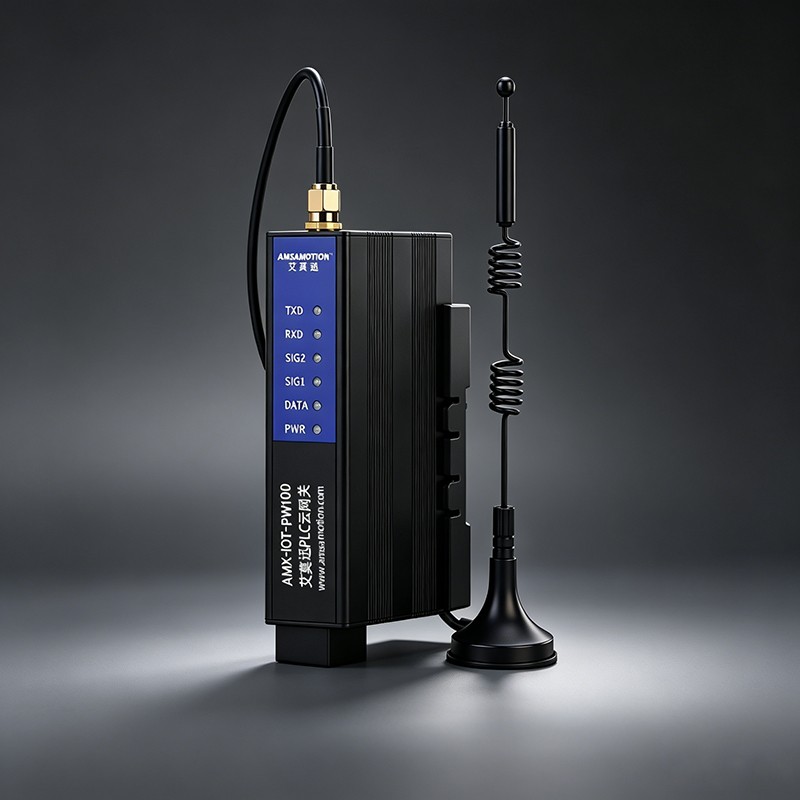
解决思路很简单:在EtherCAT主站和Modbus设备之间加一个协议转换模块。这个模块一头接EtherCAT总线,作为从站被PLC扫描识别;另一头通过RS485串口连接各种Modbus设备,把两边的数据“翻译”成对方能读懂的语言。
不用批量替换现有 Modbus 仪表、变频器,也不用加装昂贵 PLC 串口拓展模块。PLC只管和网关用EtherCAT通信,网关再转成Modbus去跟现场设备打交道。实现一条工业总线,完成所有 Modbus 设备采集与控制。
三、网关工作原理与机型选型说明
原理拆开看,就三层
第一层,EtherCAT侧。网关作为一个EtherCAT从站挂在总线上,PLC通过PDO(过程数据对象)跟它交换数据。网关内部有一块映射区,PLC写的数据进去,读的数据出来,就跟操作IO模块一样。
第二层,协议转换引擎。网关里有一张配置表,每一条叫一个"slot"(槽位),定义了去哪个从站、用什么功能码、读哪个地址、多长数据(读取线圈、寄存器、写入变频参数等)。引擎按这张表自动生成Modbus报文发出去,收到回复再拆解放进映射区。整个过程不需要PLC操心。
第三层,串口/网络侧。根据硬件型号,RS485口发Modbus RTU帧,RJ45口发Modbus TCP包。每路串口波特率可以单独设,互不影响。
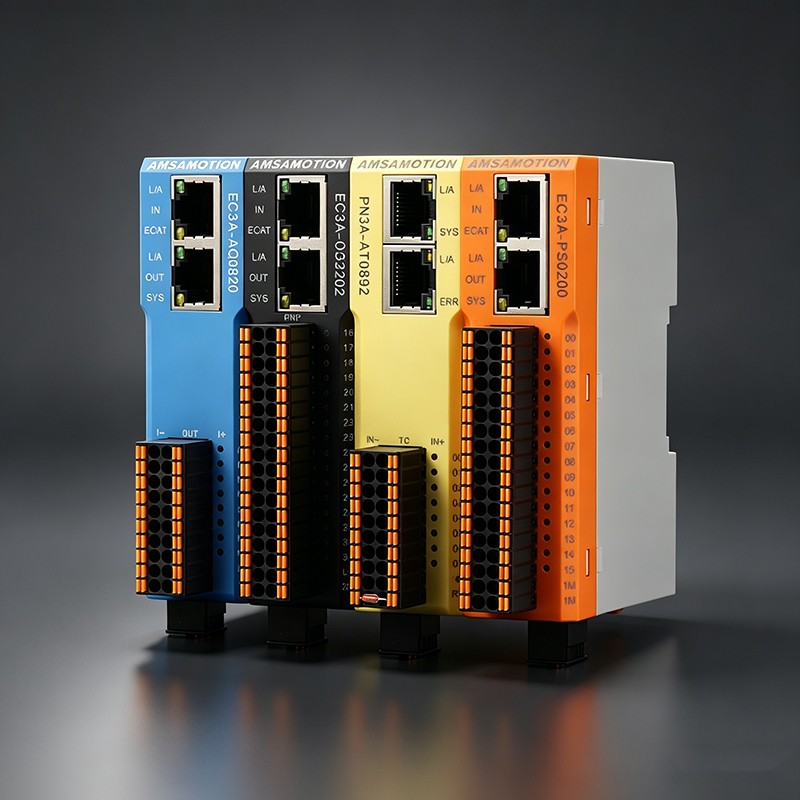
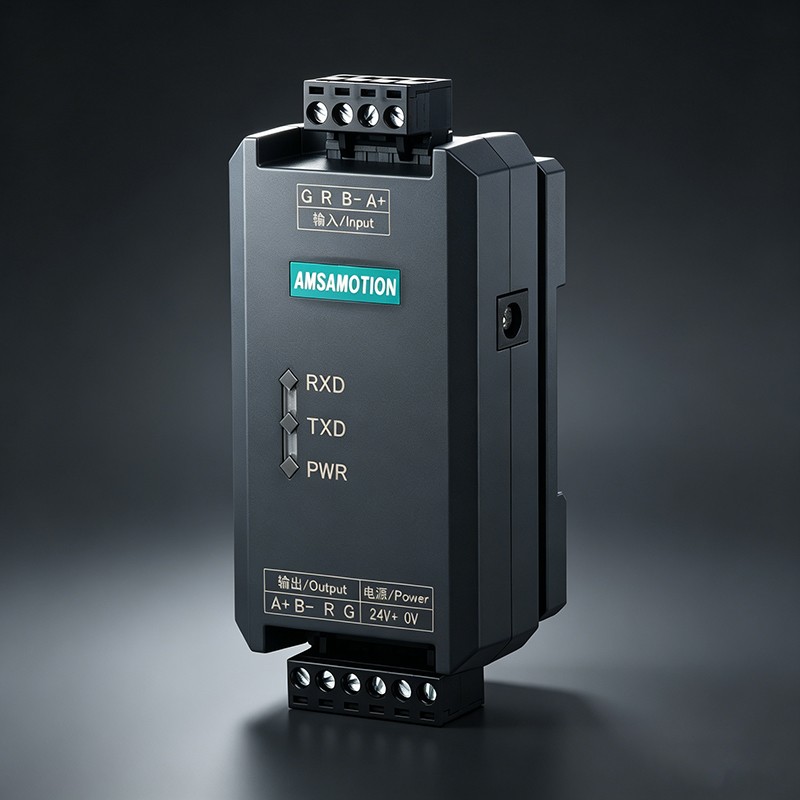
艾莫迅这套EtherCAT转Modbus网关有三个型号,对应不同现场情况:
型号 | 接口配置 | 适合场景 |
EC2-MB-M04 | 4路独立RS485 | 现场设备多、波特率不同,需要分端口管理 |
EC2-MB-RT | 1路RS485/RS422 + Modbus TCP | 既要本地串口采集,又要远程TCP上传 |
RS485/RS422-EC | 1路RS485 + 1路RS422 | 设备少、预算紧,兼容汇川/倍福多品牌PLC |
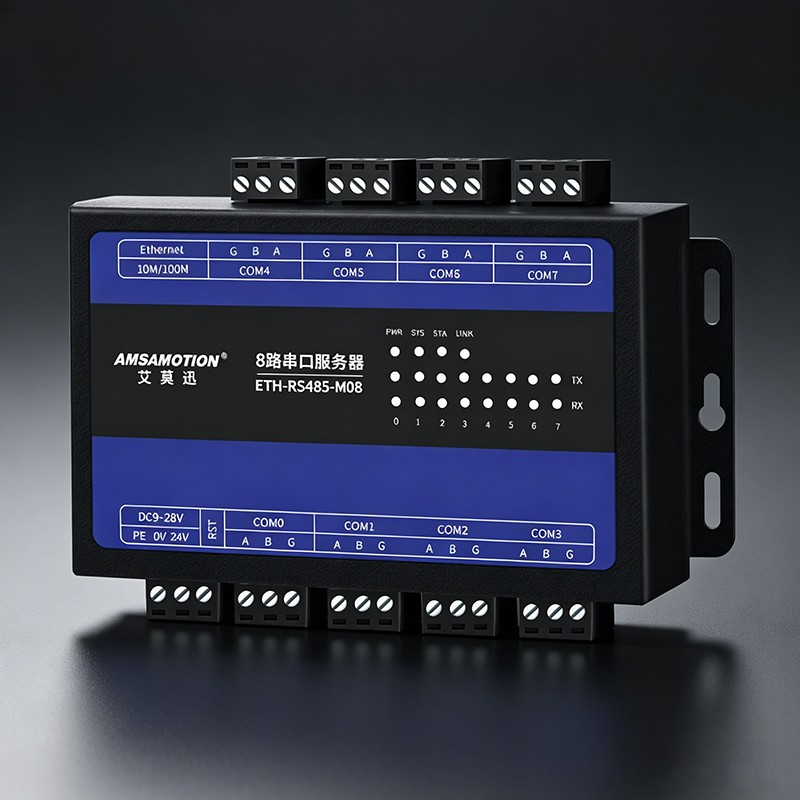
以艾莫迅的EC2-MB-M04为例,它提供了4路独立的RS485端口,每一路都可以单独配置成主站、从站或透传模式。什么意思呢?就是说你可以把一路接温度传感器(模块做主站去读数据),另一路接一个Modbus从站设备(模块做从站等着被读),再一路接一个串口屏做透传——四路各干各的,互不干扰。Modbus RTU最高支持9Mbps波特率,最多能配置64条Modbus命令。对于大多数产线来说,这个配置绰绰有余。
如果你的现场既有RS485串口设备,又有支持Modbus TCP的网口设备,那可以看看EC2-MB-RT——它在串口的基础上多了一个Modbus TCP网口,支持客户端和服务器两种模式。相当于一个模块同时搞定串口和网口两种设备的接入。
要是只需要接入少量Modbus设备,追求高性价比,RS485/RS422-EC这款就够了,支持最多10个从站,经济实惠。
配置也不麻烦。艾莫迅有个自研的EC转Modbus配置工具,免安装,网线直连模块IN口,把每路串口的波特率、从站地址、寄存器地址填进去,下载到模块就行。配完之后倍福TwinCAT或汇川PLC直接扫描,不需要在PLC软件里再改参数。
四、3 个真实落地改造案例
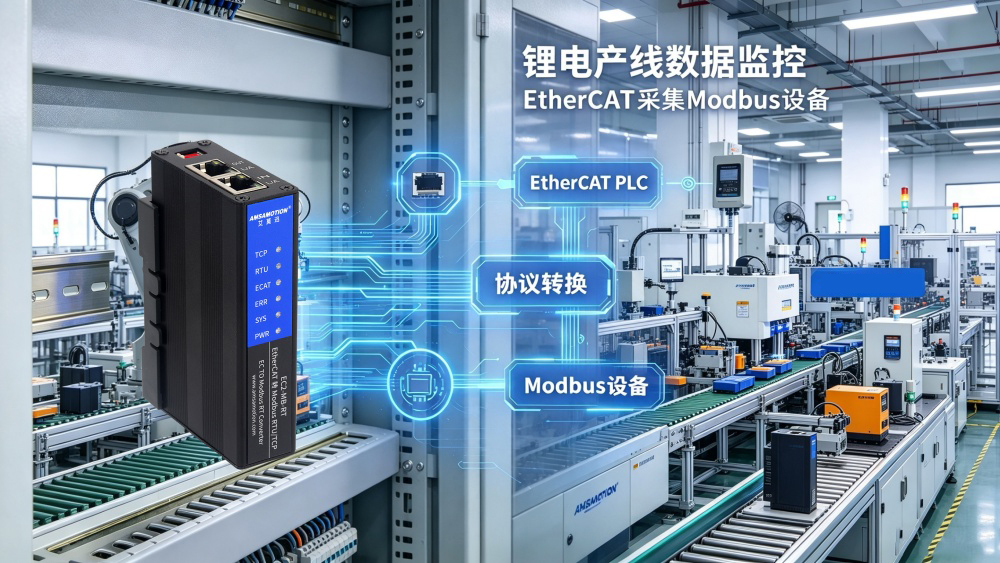
案例 1:锂电产线数据采集监控
某新能源锂电企业的电芯封装产线,核心控制用的是倍福EtherCAT总线系统,负责电芯入壳、注液、封装等高精度工序。但产线上部署的温湿度传感器、压力变送器、真空度检测仪等40台辅助检测设备,全是Modbus RTU协议的串口设备。
改造前,数据靠人工抄录,不仅延迟大,关键是一旦温湿度超标,EtherCAT主站根本收不到信号,没法及时触发停机。结果就是电芯封装不良率高达1.2%,每个月损失不少。
改造方案很简单:在倍福PLC和所有串口设备之间加了一台EtherCAT转Modbus RTU网关。通过网关配置软件,把每个传感器的寄存器地址映射成EtherCAT主站能识别的PDO数据,采集周期设到10ms。然后在TwinCAT里编写逻辑:当真空度低于阈值或温湿度超出范围时,主站立即发停机指令。
效果怎么样?数据采集延迟从原来的秒级降到50ms以内。不良率从1.2%降到0.3%,每个月减少约5000个不良电芯。网关连续运行3个月零故障——这就是“通了数据”带来的实实在在的效益。
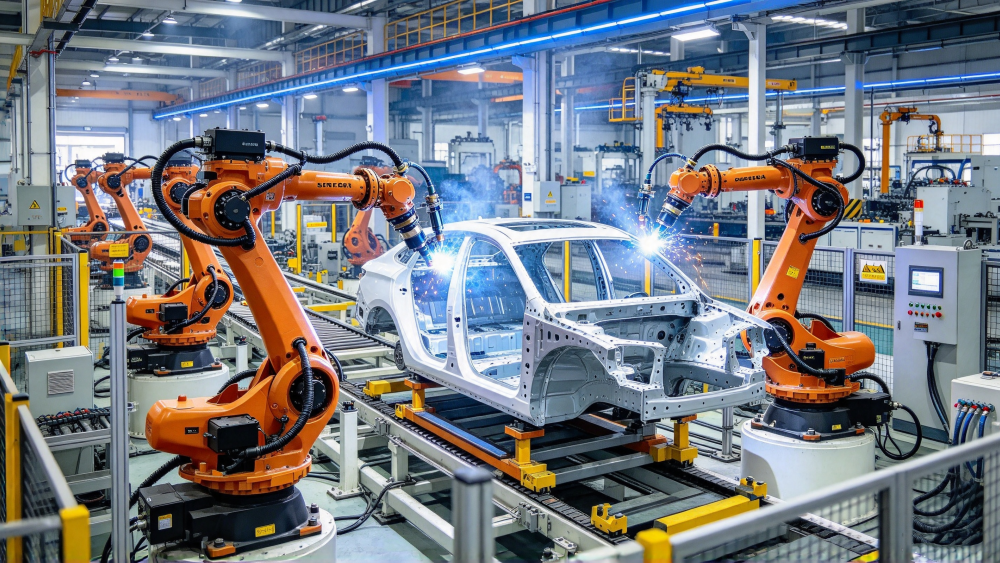
案例 2:汽车焊装线设备协同
汽车焊装车间,主控系统是倍福PLC加EtherCAT总线,控制着多关节机器人和Delta并联机器人的精确运动。但焊枪控制器、物料传送带信号接口这些辅助设备,只支持Modbus RTU over RS485。
改造前,这些辅助设备的数据和主控系统是断开的——焊枪电流设多少、焊接时间多长,都得人工在本地操作面板上调,调完了PLC也不知道。整个产线的协同效率大打折扣。
方案是加一台协议转换网关,一头接EtherCAT,一头通过RS485连所有Modbus设备。PLC编程时把网关当成一个标准EtherCAT从站来配置,读写数据就像操作本地I/O模块一样简单。所有Modbus设备的数据都被透明地传到了PLC,参与统一逻辑控制。
改造后,焊枪的电流、时间参数可以直接在PLC程序里设定和监控,实现了真正的协同作业。网关运行稳定,没出现过通信中断。而且因为PLC端编程统一了,排查故障时能快速区分是EtherCAT网络的问题还是RS485网络的问题,维护效率大幅提升。
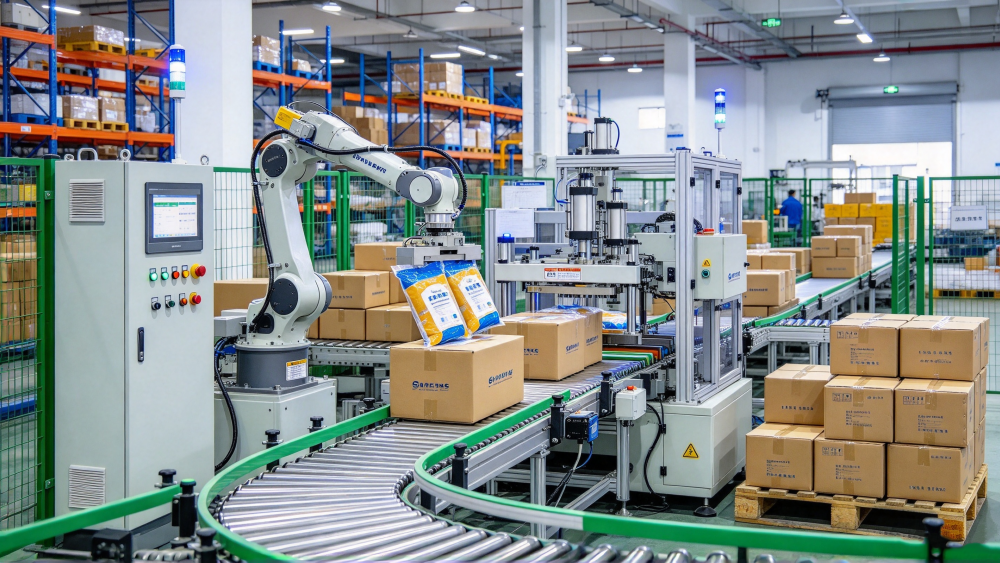
案例 3:包装产线本地+远程一体化
一家食品包装厂,产线上有Modbus RTU的称重仪表和贴标机,同时厂区能源管理系统要求Modbus TCP接入电表数据。上了EC2-MB-RT,RS485口接产线设备走RTU,RJ45口以Modbus TCP Client模式连接车间SCADA,一个网关同时搞定本地控制和远程上传,省了一个设备。
五、这套方案带来实际价值
第一,老设备不用换。几十万的变频器和仪表继续用,只在总线层加个网关,改造成本直接砍一个数量级。
第二,PLC程序不用自己写Modbus解析。网关把脏活累活全干了,PLC就当普通EtherCAT从站读写,程序干净,后期维护也省心。
第三,每路串口独立配置,波特率、协议模式各走各的,一条线上的不同设备不用将就。
第四,错误诊断信息细到每条命令,哪个从站超时、哪个地址非法,错误码直接读,现场调试不用拿串口抓包工具对着看。
第五 , 各种PLC 通用:兼容倍福 TwinCAT、汇川、信捷、各类 CODESYS 国产 / 进口 EtherCAT 控制器,项目方案可批量复用。
六、总结
工业自动化的趋势是EtherCAT越来越普及,但Modbus设备也不会一夜之间消失。在很长一段时间里,这两种协议会共存。协议转换网关就是连接这两个世界的桥梁。艾莫迅 EC 系列 EtherCAT 转 Modbus 网关本质是一套协议中转工具,核心优势就是复用存量设备、多路集中采集、高速实时、调试简单。不管是全新自动化产线配套,还是老旧车间设备升级改造,都能解决 EtherCAT 与 Modbus 协议互通的行业通病。后续同类改造项目,可以根据现场串口设备数量匹配对应型号网关,既能缩短调试工期,也能给客户省下实实在在的停产、硬件开销。