一、前言
做自动化调试,你有没有遇到过这种局面?车间里跑着三四个品牌的PLC——西门子S7-1200管组装机,三菱FX5U负责包装线,施耐德的老机器还在产线末端站岗。这些设备都是不同时期、不同供应商留下的家底,各自有各自的IP网段,各自有各自的通讯协议。
领导要上MES系统,要统一采集数据,IT工程师一看网络拓扑图,头就大了:
西门子在192.168.1.x,三菱在192.168.2.x,两个网段直接不通;
有些老设备的IP是供应商固化好的,改不了,动了就断通讯,生产停线;
技术员调试PLC要走到设备跟前,拖一根网线才能连上,一台一台来,效率极低。
这不是某一家工厂的故事,这是大多数制造企业在数字化改造过程中必然踩的坑。
二、问题根在哪里?
说白了,就三件事叠加在一起:
第一,IP网段冲突。 不同品牌、不同时期的设备,出厂默认IP各不相同,混放在同一个车间,就像住在同一栋楼里的居民用的是完全不同的门牌编号体系,互相找不到对方。
第二,IP不能改。 老设备、第三方供应商锁死的配置,改IP就断通讯,厂商来一次服务费不低,生产也承受不了这种风险。
第三,协议不一致。 西门子用S7协议,三菱用3E协议,上位机或MES系统通常只认Modbus TCP这一套,对接起来要么改程序,要么买昂贵的中间件。
三、核心解决思路
不用修改任何 PLC 原有 IP、不改动现有产线网络架构,最快的解决方法是在PLC和上位机之间加一个网关模块,专门干三件事:网段打通、IP转换、协议翻译。
这类设备在工控圈有个专业叫法——网络耦合器,也叫NAT网关。NAT是Network Address Translation的缩写,直译过来就是"网络地址转换"。
用一个生活化的比喻:NAT就好比快递中转站。快递员(上位机)不需要直接去每个小区(不同网段的PLC)取件,只要告诉中转站"我要192.168.1.18的包裹",中转站自动帮你翻译成对应小区的实际地址,取回来再交给你。全程你感知不到背后的复杂性。
四、简单讲清工作原理
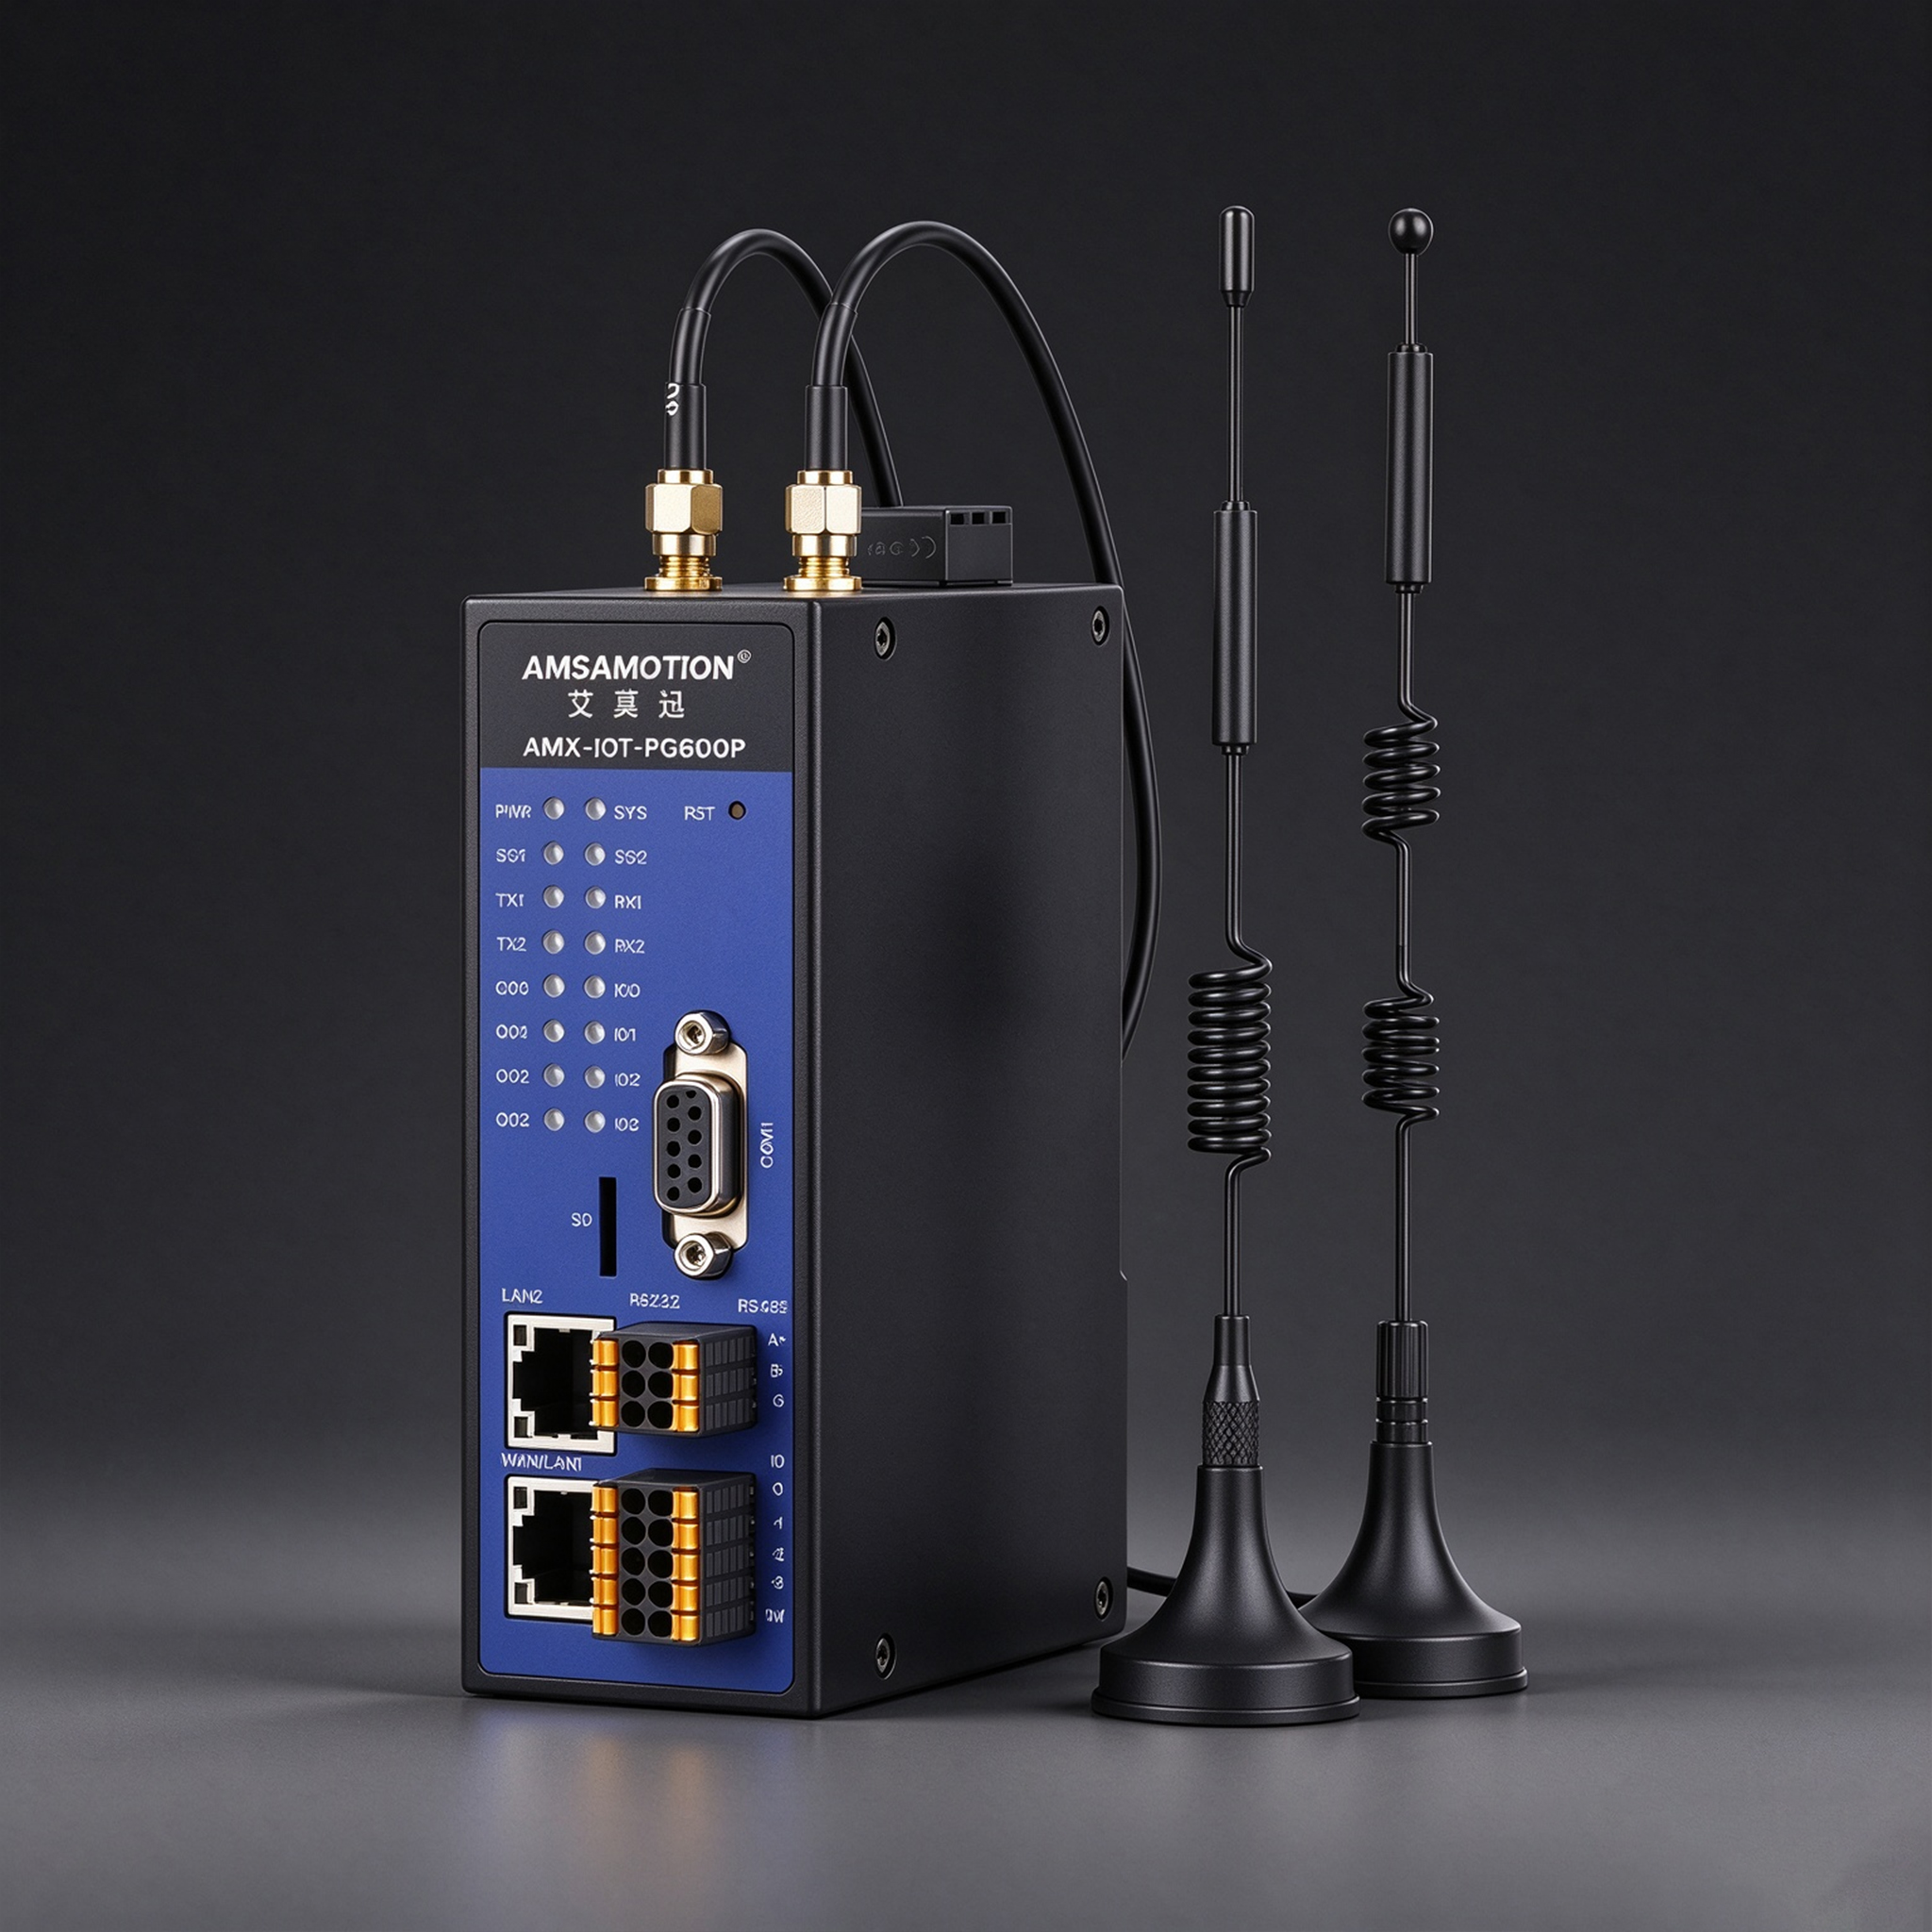
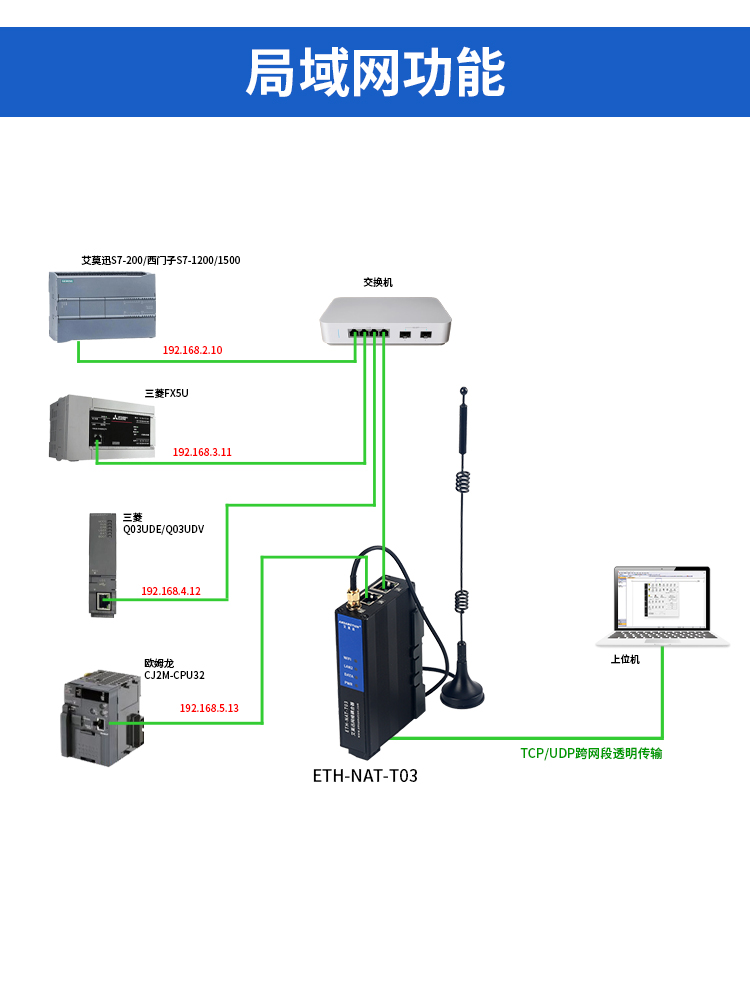
以艾莫迅的NAT系列模块为例,说说它的实际工作原理。
硬件上,模块有三个独立网络接口:
LAN1口(2个RJ45):接PLC侧,具备交换机功能,可以直挂多台设备;
LAN2口(1个RJ45):接上位机或工业交换机;
WiFi接口:支持AP模式(模块发热点)和STA模式(模块连热点),可无线连接上位机。
软件上,模块内置4路NAT转换配置,每一路可以独立设置一台PLC的实际IP和映射后的虚拟IP。上位机只需访问虚拟IP,模块在后台自动完成地址转换,PLC本身完全不用动,IP不用改,程序不用改,原有系统零干扰。
而ETH-NAT-P03这款型号还额外支持协议转换功能——可以在西门子S7、三菱3E、Modbus TCP三种协议之间互转,并支持smartIE触摸屏直连西门子300/1200/1500 PLC。这对需要混用不同品牌设备的产线来说,是一个相当实用的补丁。
五、落地真实案例
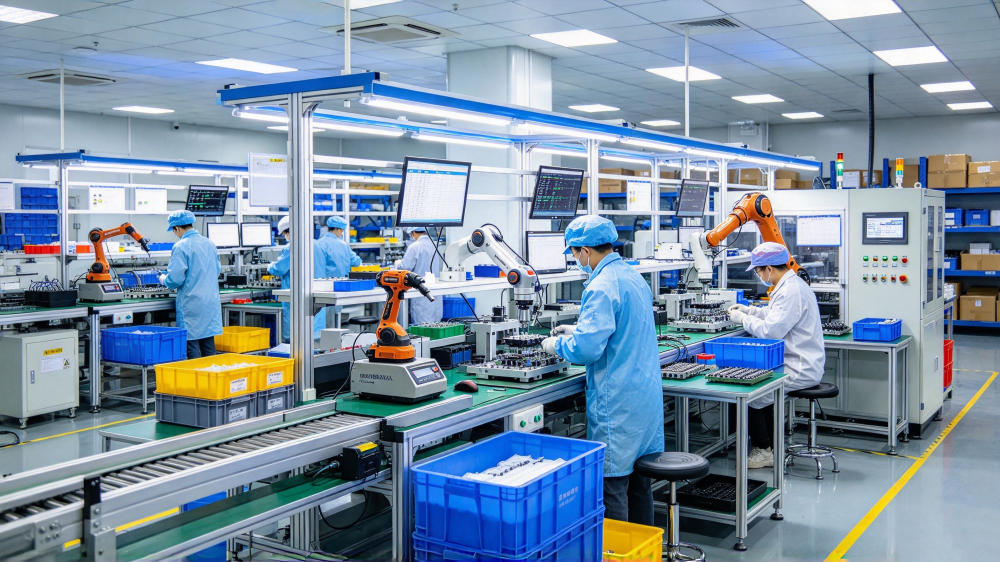
某注塑工厂有12台组装机,分属西门子S7-1200(192.168.1.x网段)和台达PLC(192.168.2.x网段),MES系统只能访问192.168.0.x网段。以前靠一台电脑分别插两块网卡来中转,维护麻烦,还经常掉线。
改造方案:每4台PLC配一个ETH-NAT-T03,LAN1接PLC,LAN2接工厂主网络。通过NAT映射,将12台PLC统一映射到192.168.0.x网段的虚拟IP。MES只需访问这些虚拟IP,透明采集数据。所有PLC的IP、程序、接线全部不动。
项目实施时间:半天。
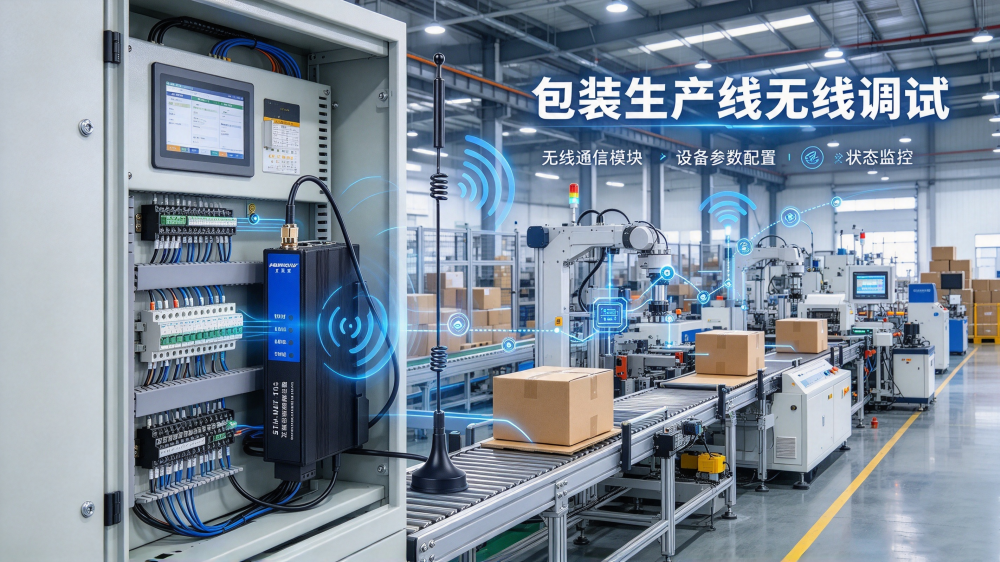
某食品厂包装车间,三菱FX5U控制的包装机分布在产线的不同位置,走线困难。工程师每次调试都要拖一根网线到设备跟前,既费时又碍手。
在每台包装机控制柜内安装ETH-NAT-T03,开启WiFi AP模式,模块自己发出热点。工程师用笔记本连接模块热点,通过编程软件直接无线上传/下载PLC程序,跨网段NAT自动处理地址映射。调试效率提升60%以上,再也不用在设备间来回拖线。
某汽配厂焊接工段用西门子S7-300 PLC,冲压工段用三菱Q系列PLC,两段产线需要实时交换生产节拍信号。以前靠硬接线(数字量IO)传信号,点位有限,且无法传输数字量数据。
引入ETH-NAT-P03,利用其S7与三菱3E协议互转功能,在网页上配置20个寄存器映射关系,两台PLC之间的数据直接通过以太网实时同步,无需修改任何PLC程序逻辑。硬接线全部拆除,信号传输更稳定,新增数据点位也只需在网页上增加一条映射记录。
某自动化设备厂批量使用SmartIE触摸屏做人机界面,但部分项目中客户指定使用西门子S7-1200或S7-1500 PLC。SmartIE原生不支持西门子S7协议,以前的做法是换装支持S7的高端触摸屏(成本翻倍)。
引入ETH-NAT-P03后,SmartIE通过Modbus TCP协议连接模块,模块在后台将Modbus指令实时转换为S7协议发给PLC,并支持自定义的V区→DB块地址映射。SmartIE的V区虚拟变量自动对应到西门子DB数据块的指定地址。方案实施后,单台设备节省硬件成本约40%,且SmartIE编程时不用关心底层协议差异,开发效率反而更高。
六、它真正解决了什么?
总结下来,NAT系列模块给现场工程师带来的核心价值,就是三件实在的事:
不改现有系统:PLC的IP、程序、接线全部保留,0风险切入;
快速落地:Web网页配置,半天到一天完成现场部署;
覆盖面广:支持所有TCP/UDP网口设备,不限品牌,P03版还额外支持S7/3E/Modbus协议互转。
对于那些"不敢动、不能停、预算有限"的老旧产线数字化改造项目,这类模块是成本最低、风险最小的切入点之一。
七、总结
工业自动化里的多品牌PLC通讯问题,本质上是"存量兼容"的问题。每个工厂都有一堆不同年代、不同品牌的设备在跑,指望某一天全部统一成一个品牌不现实,也没必要。强行推倒重来代价太大,NAT网关加协议转换这条路,提供了一种务实的解法——不推翻现有系统,只加一层"翻译层",让不同品牌的PLC在该层实现数据互通。
如果你的车间正在面临多品牌PLC混网、跨网段数据采集、或者无线调试的需求,不妨从这个方向入手评估一下。选型时记住:只需要跨网段访问,选ETH-NAT-T03即可;如果还涉及西门子、三菱、Modbus之间的协议互通,上ETH-NAT-P03。